Dalle macchine e dagli operatori al consuntivo di commessa, senza fogli di carta e senza stime a memoria
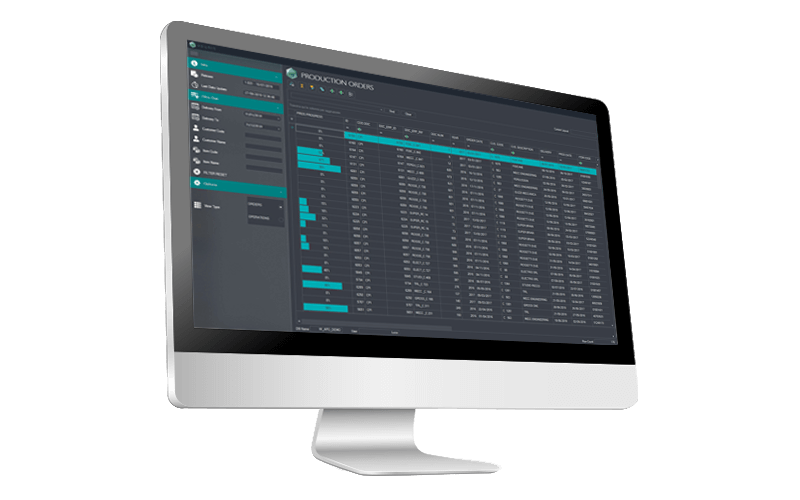
La raccolta dati di produzione è il sistema che registra ciò che accade davvero in reparto. Heuris raccoglie i dati dalle macchine e dalle dichiarazioni degli operatori, li verifica e li restituisce come avanzamento di commessa, fermi, scarti e OEE.
Che cosa si intende per raccolta dati di produzione
Per raccolta dati di produzione si intende l'insieme degli strumenti e delle regole che registrano gli eventi di fabbrica nel momento stesso in cui accadono. Un pezzo prodotto, una macchina che si ferma, un attrezzaggio che comincia, un lotto dichiarato non conforme, un operatore che apre o chiude una fase, sono tutti eventi che, se non vengono registrati, esistono soltanto nella memoria di chi li ha vissuti e svaniscono nel giro di poche ore.
Il software di raccolta dati di produzione Heuris raccoglie questi eventi da due sorgenti distinte, cioè dalle macchine attraverso l'interconnessione elettronica e dalle persone attraverso le dichiarazioni in reparto, e li fonde in un unico registro coerente. Il risultato non è un archivio da consultare a fine mese, poiché la stessa base dati alimenta in tempo reale gli indicatori, i consuntivi di commessa e il piano di produzione.
La raccolta dati macchine è quindi il primo dei moduli di un software MES, e ne costituisce la fondazione. Tutto ciò che il MES calcola, mostra e ottimizza dipende dalla qualità di ciò che è stato raccolto a monte.
Perché senza raccolta dati ogni decisione è una sensazione
Nelle riunioni di produzione si discute quasi sempre di percezioni. Il responsabile di reparto ricorda che la settimana è andata male per via di un guasto, il commerciale sostiene che la commessa è in ritardo per colpa della pianificazione, l'ufficio acquisti replica che il materiale è arrivato in tempo. Ognuno porta una versione plausibile, nessuno porta un numero, e la decisione finale la prende chi parla con più autorevolezza.
Un sistema di raccolta dati di produzione cambia il registro della conversazione, perché sostituisce le opinioni con una sequenza di eventi datati e attribuiti. Quando si sa che una macchina è rimasta ferma per tre ore e ventisei minuti in attesa di attrezzista, e che quel fermo si è ripetuto undici volte nello stesso mese, la discussione smette di riguardare le responsabilità e comincia a riguardare le contromisure.
Questo è anche il motivo per cui la raccolta dati precede logicamente qualunque ragionamento sugli indicatori aziendali. Un indicatore costruito su dati inseriti a memoria a fine turno restituisce un valore rassicurante e privo di significato.
I MUDA che nessuno vede finché non li si misura
La lean production chiama MUDA gli sprechi, cioè tutto ciò che assorbe risorse senza aggiungere valore per il cliente. Il punto delicato è che gli sprechi più costosi sono anche i meno visibili, perché non lasciano traccia fisica in magazzino e non compaiono in nessun documento contabile.
Le attese sono il caso esemplare. Nessuno le annota, durano pochi minuti alla volta, e proprio per questo vengono percepite come fisiologiche, mentre sommate su un anno e su venti postazioni valgono settimane di capacità produttiva. Lo stesso vale per i micro fermi, per le rilavorazioni assorbite in silenzio dall'operatore che rimette a posto il pezzo senza dirlo a nessuno, per i cambi di programma decisi a voce e mai tracciati, per il tempo speso a cercare un utensile o una scheda di lavorazione.
La raccolta dati non elimina questi sprechi, li rende semplicemente visibili, e questa è la condizione preliminare perché qualcuno se ne occupi. Quando le causali di fermo cominciano ad accumularsi in un grafico, emergono priorità che nessuno avrebbe indicato spontaneamente, e capita spesso che il problema principale di un reparto risulti diverso da quello che tutti incolpavano.
Raccolta dati manuale, semiautomatica e automatica
Esistono tre modi di raccogliere i dati in reparto, e nella maggior parte delle fabbriche convivono tutti e tre. La raccolta manuale si basa sulle dichiarazioni dell'operatore, che apre e chiude le fasi da un terminale, indica le quantità e sceglie le causali. È la modalità più flessibile, poiché registra anche ciò che nessun sensore potrebbe rilevare, e insieme la più esposta alla disattenzione.
La raccolta semiautomatica combina le due sorgenti, prendendo dalla macchina i conteggi e i tempi e chiedendo alla persona soltanto l'interpretazione, cioè il motivo del fermo o la classificazione dello scarto. Nella pratica industriale è la configurazione più equilibrata, perché scarica l'operatore dal lavoro ripetitivo e gli lascia la parte in cui il suo giudizio è insostituibile.
La raccolta automatica, infine, preleva i segnali direttamente dal controllo di macchina senza alcun intervento umano. Restituisce dati impeccabili sui tempi e sui pezzi, ma da sola non spiega nulla, dato che una macchina ferma comunica di essere ferma ma non ne comunica il motivo.
Che cosa raccoglie concretamente Heuris in reparto
Il modulo di raccolta dati di Heuris registra i tempi di attrezzaggio distinti dai tempi di lavorazione, le quantità prodotte buone, rilavorate e quelle scartate, i fermi con la relativa causale o i rallentamenti di performance, le attività indirette come la manutenzione o la pulizia, la presenza degli operatori sulla fase e il consumo dei materiali dichiarato o rilevato.
Ogni evento è collegato alla commessa, alla fase del ciclo, al centro di lavoro e alla persona, così che il consuntivo possa essere letto da qualunque angolazione. Il controllo di gestione guarda il costo della commessa, il responsabile di produzione guarda la saturazione del centro di lavoro, la qualità guarda il comportamento di un lotto specifico, la logistica la data di merce pronta e tutti stanno leggendo le stesse registrazioni.
Attorno a questi dati Heuris applica dei controlli di plausibilità, poiché un dato incoerente inserito per errore è più dannoso di un dato mancante. Una fase dichiarata chiusa con quantità superiore all'ordinato, un tempo di lavorazione tre volte superiore al tempo ciclo, una dichiarazione retroattiva su un turno già consolidato, sono tutte situazioni che il sistema segnala prima che entrino nei consuntivi.
Come i dati arrivano dalle macchine, SCADA, OPC-UA, PLC e MODBUS
L'interconnessione con i macchinari avviene attraverso i protocolli standard dell'automazione industriale. Heuris dialoga con i sistemi SCADA già presenti in azienda, si collega ai controllori tramite OPC-UA quando la macchina lo espone, legge direttamente le aree di memoria dei PLC oppure interroga i dispositivi con MODBUS sulle installazioni più datate.
Il caso più frequente nelle piccole e medie manifatture è quello del parco macchine disomogeneo, con impianti recenti perfettamente predisposti accanto a macchine di venti o trenta anni prive di qualunque interfaccia. Su queste ultime si interviene con soluzioni di campo, come il conteggio degli impulsi di ciclo o la lettura dello stato elettrico, che restituiscono un dato grezzo ma sufficiente a distinguere una macchina che sta lavorando da una macchina ferma.
La scelta del protocollo non è un dettaglio tecnico da lasciare al fornitore, perché determina la frequenza con cui il dato arriva e quindi la reattività dell'intero sistema. Quando i temi dell'interconnessione si intrecciano con quelli del gestionale conviene approfondire la pagina dedicata all'integrazione fra ERP e MES.
Il flusso completo, dall'ordine nell'ERP al consuntivo di commessa
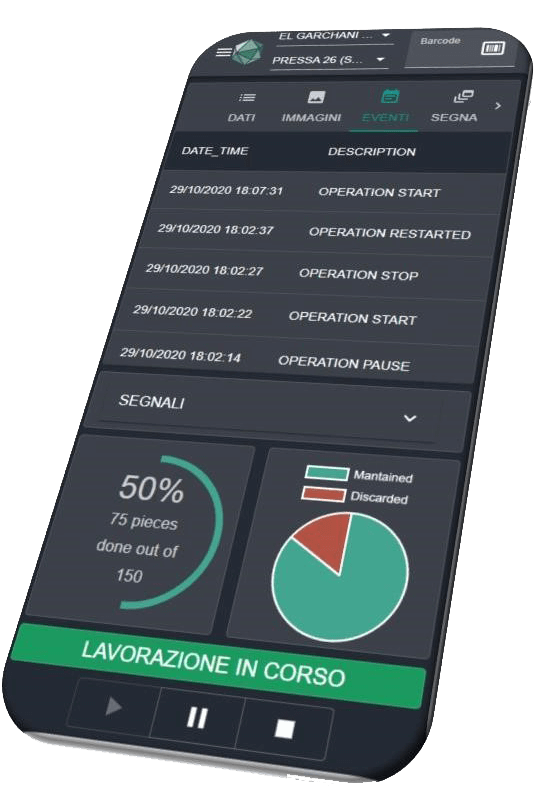
Il flusso comincia a monte del reparto, quando l'ordine di produzione viene generato nel gestionale aziendale. Heuris lo acquisisce con il ciclo, le fasi, i tempi previsti e la distinta base, lo distribuisce elettronicamente alle postazioni interessate e mette a disposizione dell'operatore tutte le informazioni necessarie nel momento in cui gli servono.
Da lì in avanti il movimento si inverte. Le macchine e le persone restituiscono i segnali di avanzamento, il sistema li consolida in tempo reale e ricostruisce lo stato di ogni commessa senza che nessuno debba interrogare il reparto per sapere a che punto sia il lavoro.
Alla chiusura, i consuntivi tornano al gestionale per il versamento del finito, lo scarico dei componenti e la valorizzazione delle ore. Il cerchio si chiude, e l'azienda dispone finalmente di un costo di commessa costruito su tempi rilevati anziché su tempi standard mai verificati.
Questo doppio movimento è anche ciò che distingue un MES da un sistema di supervisione, tema che trova spazio nella pagina dedicata ai sistemi MES e MOM.
Dichiarazioni dell'operatore e causali di fermo
La parte umana della raccolta dati vive o muore sulle causali. Un elenco troppo corto produce dati inutili, perché tutto finisce nella voce generica, mentre un elenco troppo lungo produce dati falsi, dato che l'operatore sotto pressione sceglie la prima voce che vede pur di tornare al lavoro.
L'esperienza sui progetti Heuris suggerisce di partire da un numero contenuto di causali, otto o dieci per reparto, costruite sul linguaggio di chi le userà e non sul linguaggio del controllo di gestione. Le articolazioni più fini si aggiungono in seguito, quando le persone hanno preso confidenza con lo strumento e cominciano loro stesse a chiedere distinzioni più precise.
Vale la pena ricordare che la causale non serve a stabilire di chi sia la colpa. Nel momento in cui il reparto percepisce il terminale come uno strumento di sorveglianza, la qualità del dato crolla, e con essa l'intero investimento.

Dal dato grezzo all'indice, raccolta dati e OEE
L'indice di efficienza complessiva degli impianti nasce direttamente dalla raccolta dati, poiché combina disponibilità, prestazione e qualità, e ciascuna delle tre componenti si ricava da eventi registrati in reparto. La disponibilità dipende dai fermi e dalla loro durata, la prestazione dal confronto fra pezzi prodotti e tempo ciclo, la qualità dal rapporto fra pezzi buoni e pezzi totali.
Heuris calcola l'indice sul tempo totale, adottando una convenzione volutamente severa che considera perdita di valore anche i fermi pianificati. La ragione risale all'insegnamento di Taiichi Ohno, secondo cui un eccesso di manutenzione preventiva finisce per limitare la capacità produttiva e per nascondere le inefficienze dietro una programmazione formalmente ineccepibile.
Il metodo di calcolo, gli esempi numerici e le insidie interpretative sono trattati per esteso nella pagina sull'indice OEE.

Raccolta dati, qualità, scarti e rilavorazioni
Registrare uno scarto significa registrare tre informazioni distinte, cioè quanti pezzi, in quale fase e per quale difetto. La prima serve al costo, la seconda serve a individuare il punto del processo in cui il difetto si genera, la terza serve a costruire nel tempo una statistica che orienti le azioni correttive.
Le rilavorazioni meritano un discorso a parte, perché sono la forma di spreco che più facilmente sfugge a qualunque contabilità. Il pezzo alla fine risulta conforme, il cliente lo riceve e nessuno se ne lamenta, mentre il tempo macchina e il tempo uomo consumati per rimetterlo in linea sono già stati assorbiti dal costo della commessa senza che nessuno li abbia isolati.
Quando la raccolta dati distingue la produzione dalla rilavorazione, l'azienda scopre spesso una quota di capacità impegnata a rifare cose già fatte, e quella scoperta produce quasi sempre interventi immediati sul processo a monte.
Che cosa succede quando gli operatori non dichiarano
Un sistema di raccolta dati non fallisce quasi mai per ragioni tecnologiche. Fallisce quando le dichiarazioni arrivano tardi, arrivano approssimative o non arrivano affatto, e in quel caso il danno supera l'assenza di sistema, perché l'azienda comincia a prendere decisioni su dati che crede validi e non lo sono.
I sintomi sono riconoscibili. Le dichiarazioni si concentrano tutte negli ultimi dieci minuti del turno, i tempi di lavorazione coincidono sospettosamente con i tempi standard, la causale generica assorbe la maggior parte dei fermi, le quantità tornano sempre esatte anche quando il magazzino racconta un'altra storia.
Heuris intercetta questi comportamenti con controlli automatici che segnalano le anomalie di compilazione, e li rende visibili a chi coordina il reparto prima che si sedimentino in abitudine consolidata.
La resistenza al cambiamento e come si supera
L'introduzione della raccolta dati in un'azienda che non l'ha mai avuta richiede almeno sei mesi di lavoro interno, e questa stima non riguarda il software, che si installa e si configura in tempi molto più brevi. Riguarda le persone, la loro diffidenza verso uno strumento che registra ciò che fanno, l'abitudine consolidata al pressapochismo tollerato, la difficoltà oggettiva di chi non ha mai usato un tablet o un lettore di codici a barre.
Le forme di resistenza sono ricorrenti e riconoscibili. C'è chi dimentica sistematicamente di dichiarare, chi dichiara tutto in blocco a fine giornata, chi contesta la precisione dello strumento per screditarne i risultati, chi lo usa correttamente ma solo quando sa di essere osservato. Nessuno di questi comportamenti si corregge con un richiamo, e tutti si correggono restituendo alle persone qualcosa in cambio del dato che forniscono.
Il metodo che funziona consiste nel mostrare ai reparti i loro stessi numeri con regolarità, nel far sì che una segnalazione dell'operatore produca una conseguenza visibile, nel partire da una linea pilota anziché dall'intero stabilimento. La sostituzione di un sistema già esistente è invece un passaggio molto più rapido, poiché l'abitudine a dichiarare è già acquisita e cambia soltanto lo strumento. L'intera sequenza di avvio è descritta nella pagina sul metodo di implementazione.
Hardware in reparto, panel, tablet e lettori barcode
La postazione di raccolta dati va scelta in funzione dell'ambiente e del modo di lavorare, non del catalogo del fornitore. Il panel touch industriale fisso conviene dove l'operatore presidia una macchina o un'isola definita, perché resiste alla polvere e agli oli, resta sempre alimentato e non si sposta.
Il tablet conviene dove la persona si muove fra più impianti, mentre il lettore di codici a barre riduce drasticamente gli errori di identificazione delle commesse e dei materiali, e va considerato ovunque ci siano cartellini o etichette già in circolazione. Nei reparti con molti operatori sullo stesso turno la lettura del badge accelera l'accesso alla postazione ed evita che le dichiarazioni finiscano attribuite alla persona sbagliata.
L'hardware non rientra nella fornitura Heuris e resta a carico dell'azienda, che può così scegliere i dispositivi in autonomia. Lato server serve una macchina Windows con almeno trentadue gigabyte di memoria e cinquecento gigabyte di disco, oltre a un accesso VPN per l'assistenza.
Raccolta dati e schedulazione, perché la prima regge la seconda
Chi si avvicina a un sistema di pianificazione avanzata chiede quasi sempre di partire dalla schedulazione, e il ragionamento è comprensibile, poiché è lì che si vede il beneficio più spettacolare. La sequenza corretta però è l'opposta, perché un piano di produzione calcolato su tempi ciclo mai verificati e su stati macchina ipotizzati produce un risultato elegante e inattendibile.
Lo schedulatore ha bisogno di sapere che cosa sta effettivamente accadendo in questo momento, quali fasi sono chiuse, quali macchine sono ferme e per quale motivo, quanto tempo occorre davvero per attrezzare un impianto. Tutte queste informazioni provengono dalla raccolta dati, e la loro affidabilità stabilisce il limite superiore della qualità del piano.
Una volta consolidata la base dati, la schedulazione euristica può lavorare su decine di variabili contemporaneamente, con pesi e vincoli governati direttamente dai referenti aziendali. Sullo stesso terreno si muovono anche la pianificazione della produzione e la manutenzione predittiva, che dagli stessi dati di campo ricava i segnali di degrado degli impianti.
Errori ricorrenti nei progetti di raccolta dati
Il primo errore consiste nel voler misurare tutto subito. Un progetto che parte con quaranta causali, dodici indicatori e l'intero stabilimento interconnesso genera una mole di dati che nessuno ha il tempo di leggere, e il reparto si convince rapidamente che quello sforzo non serva a niente.
Il secondo errore riguarda le anagrafiche. Cicli incompleti, tempi ciclo copiati da vecchi listini, distinte base non allineate alla realtà del reparto rendono impossibile qualunque confronto fra previsto e consuntivo, e il sistema viene incolpato di un difetto che non gli appartiene.
Il terzo errore, il più costoso, sta nel raccogliere dati senza restituire nulla. Se le informazioni salgono verso la direzione e non tornano mai indietro sotto forma di analisi condivise, la raccolta diventa un adempimento burocratico e la qualità del dato si degrada nel giro di poche settimane. Alcuni percorsi reali, con i numeri prima e dopo l'intervento, sono raccontati nelle case history, fra cui quella dello stampaggio plastica e quella dell'industria alimentare.
Domande frequenti sulla raccolta dati di produzione
Che cos'è un software di raccolta dati di produzione
È un sistema che registra in tempo reale gli eventi di fabbrica, prelevandoli dalle macchine tramite interconnessione elettronica e dalle persone tramite dichiarazioni in reparto, e li trasforma in consuntivi di commessa, indicatori di efficienza e stato di avanzamento della produzione.
Serve interconnettere tutte le macchine per iniziare
No. La maggior parte dei progetti parte da una linea pilota o da un gruppo ristretto di centri di lavoro, e le postazioni non interconnesse lavorano con dichiarazione manuale finché non si decide di collegarle. L'estensione progressiva riduce il rischio e permette di correggere le impostazioni prima che si diffondano.
Quanto tempo serve per avere dati affidabili
Su un'azienda che sostituisce un sistema esistente i dati diventano utilizzabili in poche settimane, poiché le persone dichiarano già. Su un'azienda alla prima esperienza servono circa sei mesi, e il tempo è assorbito quasi interamente dall'apprendimento del reparto e dalla bonifica delle anagrafiche.
La raccolta dati serve a controllare gli operatori
Serve a controllare il processo. Un impiego dello strumento in chiave disciplinare produce dati compiacenti e privi di valore, e i progetti che imboccano quella strada si fermano quasi sempre entro il primo anno.
Che differenza c'è fra raccolta dati e MES
La raccolta dati è il modulo che acquisisce e valida gli eventi di reparto, mentre il MES è il sistema complessivo che su quegli eventi costruisce il controllo della produzione, la gestione delle commesse, la qualità, la manutenzione e la pianificazione.
Che cosa succede ai dati raccolti da Heuris
Restano in una base dati Microsoft SQL Server di proprietà dell'azienda, interrogabile con gli strumenti di analisi già in uso, e vengono restituiti al gestionale per il versamento del finito, lo scarico dei componenti e la valorizzazione delle ore.
Parliamo del vostro reparto
Se in azienda si discute di produzione senza numeri condivisi, il primo passo non è l'acquisto di un software. È capire quali dati esistono già, quali mancano e quale beneficio concreto porterebbe averli. Il primo incontro con i nostri tecnici è gratuito e serve esattamente a questo.